工厂设备机械电气升级改造 电气机械设备的核心策略与实践
引言
在当前制造业竞争日益激烈、人力成本持续上升的背景下,大量工厂面临设备老化、效率低下、能耗偏高、故障频繁等问题。对电气机械设备进行系统性的升级改造,已成为企业提升竞争力、实现智能制造转型的关键路径。
一、为什么需要升级改造
传统工厂中的电气机械设备往往存在以下痛点:
- 控制方式落后:仍采用继电器-接触器控制,接线复杂,故障率高,排查困难。
- 能耗大:老旧电机、变压器效率低,长期运行电费成本巨大。
- 自动化程度低:依赖人工操作,生产节拍不稳定,产品质量波动大。
- 缺乏数据接口:无法接入MES/SCADA系统,难以实现数字化管理。
- 维护成本高:备件停产、维修困难,停机损失严重。
通过电气与机械的协同升级,可以显著提升设备综合效率(OEE),降低单位产品能耗,延长设备寿命,并为后续智能工厂建设打下基础。
二、升级改造的主要内容
1. 电气控制系统升级
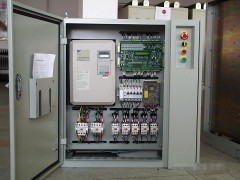
- 将继电器逻辑替换为PLC(可编程逻辑控制器),提高可靠性和灵活性。
- 引入触摸屏HMI,实现参数设定、状态监控和故障报警。
- 采用变频器对电机进行调速控制,替代传统的直接启动或星三角启动,节能效果可达20%~50%。
- 使用软启动器降低启动电流冲击,保护机械传动系统。
2. 电机与拖动系统改造
- 更换老旧高能耗电机为高效节能电机(如YE3/YE4系列)。
- 对风机、水泵类负载实施变频调速,根据实际需求调节流量和压力。
- 在需要精确位置控制的场合,用伺服电机替代普通异步电机。
3. 机械传动与执行机构优化
- 检修或更换磨损的齿轮、皮带、联轴器,提高传动精度。
- 将气动执行元件升级为电动执行器,便于精确控制和节能。
- 增加传感器(接近开关、光电开关、编码器)实现闭环控制。
4. 配电与保护系统升级
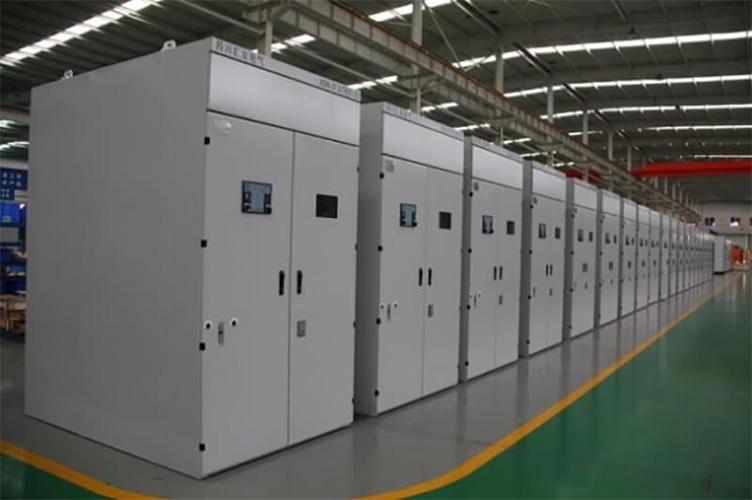
- 更新老旧断路器、接触器、热继电器,选用智能型保护装置。
- 增加电能质量监测和谐波治理装置,提高供电可靠性。
- 合理设计接地与防雷系统,保障人身和设备安全。
5. 网络化与信息化集成
- 通过工业以太网或现场总线(Profinet、Modbus TCP、EtherCAT等)将设备接入车间网络。
- 配置数据采集网关,将运行状态、能耗、产量等数据上传至云平台或MES系统。
- 实现远程监控、预测性维护和排产优化。
三、实施步骤
- 现状评估与需求分析
- 记录现有电气机械设备的型号、参数、运行状况和故障历史。
- 明确改造目标:提效、节能、降故障、还是为数字化做准备。
- 方案设计
- 由电气、机械、自动化工程师共同制定技术方案。
- 绘制电气原理图、PLC IO表、机械改造图。
- 选择性价比高、兼容性好的元器件品牌。
- 安全准备与停电计划
- 办理停电作业票,执行上锁挂牌(LOTO)。
- 做好旧线标记,防止接线错误。
- 施工与安装
- 按照先机械后电气、先控制回路后主回路的顺序施工。
- 注意强弱电分离,屏蔽接地规范。
- 调试与试运行
- 先空载调试,再带载调试;先手动,后自动。
- 验证各种保护、联锁、报警功能。
- 培训与交付
- 对操作工和维修工进行新系统的培训。
- 移交图纸、程序备份、备件清单和维护手册。
四、注意事项
- 安全第一:严禁带电作业,必须遵守电气安全规程。
- 兼容性:新老设备接口要匹配,必要时增加信号转换模块。
- 冗余设计:关键控制单元可考虑冗余配置,减少停机风险。
- 电磁兼容:变频器、伺服驱动器应加装滤波器、电抗器,避免干扰。
- 分步实施:对于连续生产工厂,可分批分区域改造,减少停产损失。
五、效益分析
| 项目 | 改造前 | 改造后 | 改善幅度 |
|------|--------|--------|----------|
| 设备综合效率OEE | 60% | 85% | +25% |
| 单位产品电耗 | 100% | 75% | -25% |
| 故障停机时间 | 20小时/月 | 5小时/月 | -75% |
| 维护成本 | 100% | 60% | -40% |
通过数据采集和远程监控,工厂可以实现更精准的生产管理和能源管理,为申报绿色工厂、智能工厂奠定基础。
##
工厂电气机械设备的升级改造不是简单的“换零件”,而是一项涉及电气、机械、自动化、信息化的系统工程。只有从实际需求出发,做好评估、设计、施工、调试和培训各环节,才能真正实现设备性能的提升和经济效益的最大化。对于计划进行改造的工厂,建议优先选择关键瓶颈设备进行试点,积累经验后再逐步推广,最终构建高效、可靠、智能的电气机械设备运行体系。
如若转载,请注明出处:http://www.hellomrwoo.com/product/49.html
更新时间:2026-10-03 00:42:55